| 行业 | 工程机械 |
|---|---|
| 材料 | 20CrMnTi 渗碳钢 |
| 设备 | 数控滚齿机 |
| 刀具 | 涂层硬质合金滚刀 |
问题描述
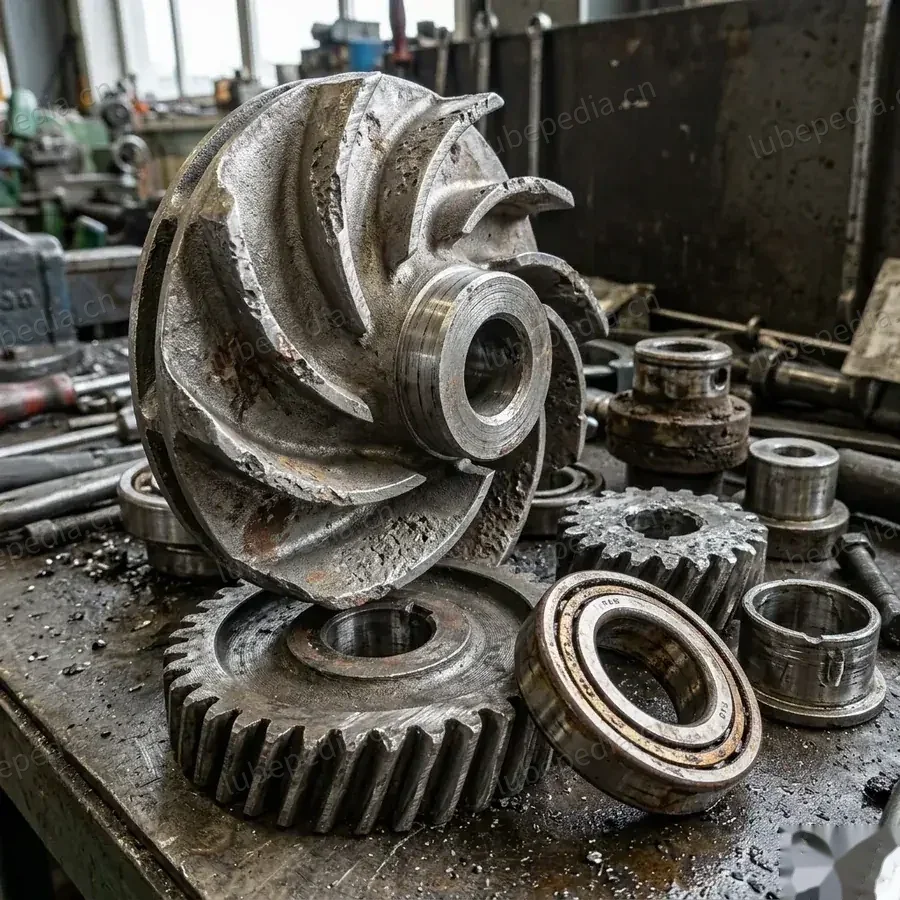
某工程机械厂加工模数 4 的 20CrMnTi 齿轮(减速箱、回转支承用),滚齿后工作齿面出现撕裂状毛刺与积屑瘤压痕,齿面中段粗糙度 Ra 超过 3.2μm,"啃刀"痕迹明显;滚刀平均每加工 30~40 件即需重磨,磨齿余量不均,齿面质量波动较大。
原因分析
滚齿属重负荷展成切削,滚刀与齿面为断续、重载接触,单齿切削量大、切屑长,排屑空间受限。接触区压力高、温度高,润滑不足时金属易在刀齿刃口前端发生粘着并形成积屑瘤(BUE),积屑瘤周期性长大、脱落后即在齿面留下撕裂与挤压痕迹。现场原用普通乳化液,极压(EP)润滑与油膜强度不足,难以在刀具—切屑—工件界面形成稳定的隔离膜。金相检查齿坯渗碳层深度与心部硬度均在工艺范围内,可排除材料与热处理因素,问题集中在切削液润滑能力与滚齿参数上。