汽车制造行业切削液与润滑油整体解决方案
汽车
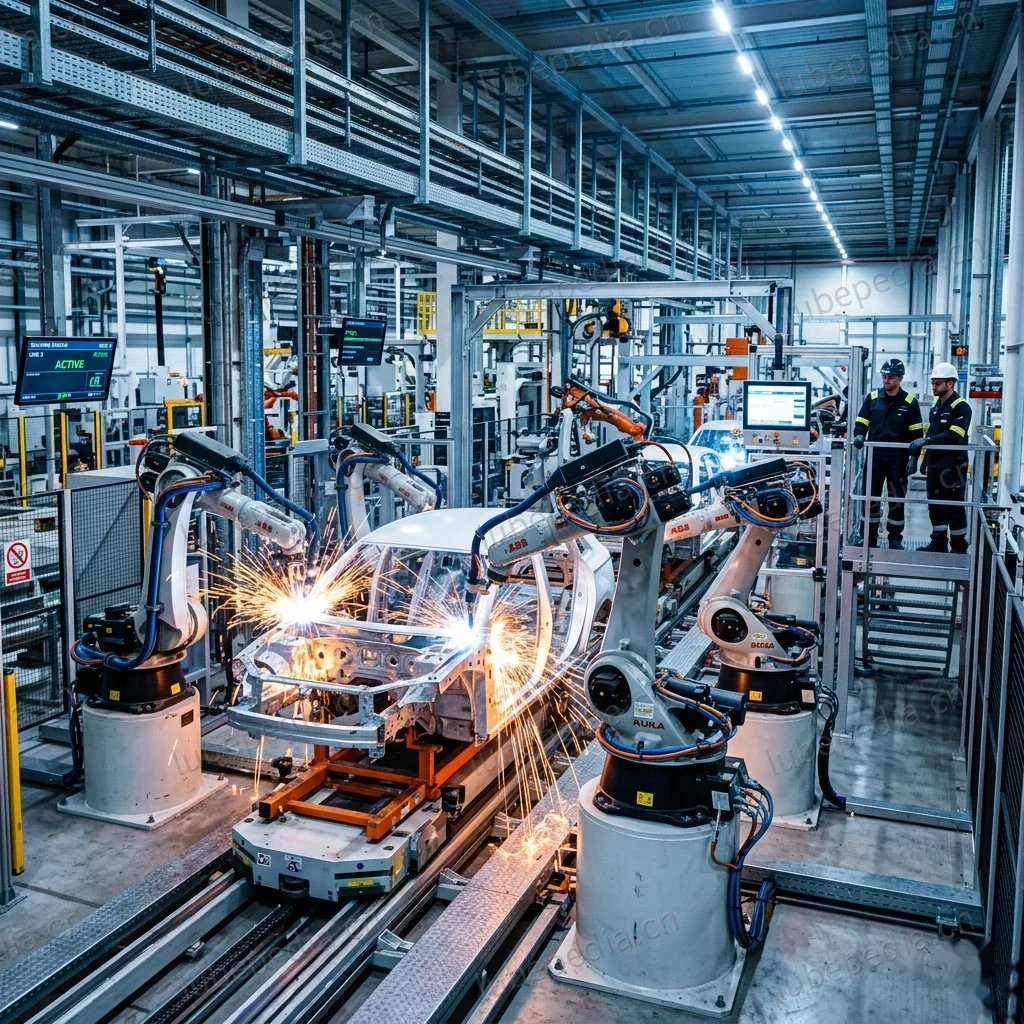
面向燃油车动力传动系统(发动机缸体/变速箱/底盘结构件/传动轴)的铸铁、合金钢重切削与硬齿面加工,提供高润滑半合成、无氯极压全合成与齿轮加工油,解决重切削刀具损耗、硬齿面烧伤与产线效率问题;区别于新能源汽车三电系统零部件。
行业痛点
- 发动机缸体(铝合金)加工易产生积屑瘤、表面拉伤,影响密封面质量
- 变速箱壳体(铸铁)加工泡沫多、冷却液易发臭,现场气味大、工人投诉多
- 齿轮 / 曲轴高负荷硬车与磨削,刀具损耗快、尺寸精度难稳定
- 产线换油频繁、危废处理成本高,中央供液系统维护压力大
- ROHS / REACH / VOC 合规收紧,传统含氯、含硼极压剂受限,出口风险上升
方案要点
- 半合成 / 全合成切削液:低泡沫、高润滑,铝合金与铸铁混线通用,显著减少积屑瘤与拉伤
- 无氯无硼极压添加剂体系:硬车齿轮刀具寿命提升 30%+,表面质量与尺寸一致性稳定
- 中央供液 + 定期净化维护:切削液寿命延长 2–3 倍,危废处理量下降 40%+
- 配套导轨油 / 液压油 / 齿轮油:兼容防锈、减少交叉污染,保障产线节拍
- 现场浓度管理与换油方案:按产线节拍定制,提供定期技术巡检与浓度检测
一、行业背景
汽车制造是切削液与润滑油用量大、工况较复杂的领域之一。发动机缸体、变速箱壳体、齿轮、曲轴、转向节等核心零部件涉及铸铁、铝合金、合金钢等多种材质,涵盖粗加工、精加工、硬车、磨削、深孔钻等多种工艺。产线节拍高、刀具成本敏感,对冷却润滑介质的稳定性和环保性提出双重挑战。
二、典型加工场景与选型
| 加工场景 | 材质 | 工艺痛点 | 推荐介质 |
|---|---|---|---|
| 发动机缸体 | 铝合金 A380 / ADC12 | 积屑瘤、表面拉伤 | 半合成切削液 JS-360 |
| 变速箱壳体 | 铸铁 HT250 | 泡沫多、发臭 | 半合成切削液 JS-360(低泡型) |
| 齿轮 / 曲轴 | 20CrMnTi / 42CrMo | 硬车刀具损耗、精度难控 | 极压切削油 JS-880 / 磨削液 JS-520 |
| 转向节 / 摆臂 | 球铁 / 锻铝 | 重切削、断屑困难 | 半合成切削液 JS-360 |
三、方案价值(可量化)
- 刀具寿命:硬车齿轮刀具寿命提升 30%+,单件刀具成本明显下降
- 液寿命:中央供液 + 净化维护,切削液寿命延长 2–3 倍
- 危废:换液频次下降,危废处理量降低 40%+
- 合规:无氯无硼配方,通过 ROHS / REACH / 低 VOC,规避出口合规风险
- 效率:低泡配方减少停机清洗,保障产线节拍与 OEE
四、我们的服务(三阶段转化)
- 试用领样:提供同工艺小样,先在贵司产线试切验证,用数据说话
- 专人对接:技术工程师上门评估工况,出具选型与浓度管理方案
- 长期供应:稳定配方、批次一致,支持定制与驻厂服务
> 正在评估汽车产线切削液方案?留下您的加工材质与工艺,我们的销售专家将在 24 小时内联系您,提供专属选型与免费领样。


