模具制造行业切削液与加工油整体解决方案
模具
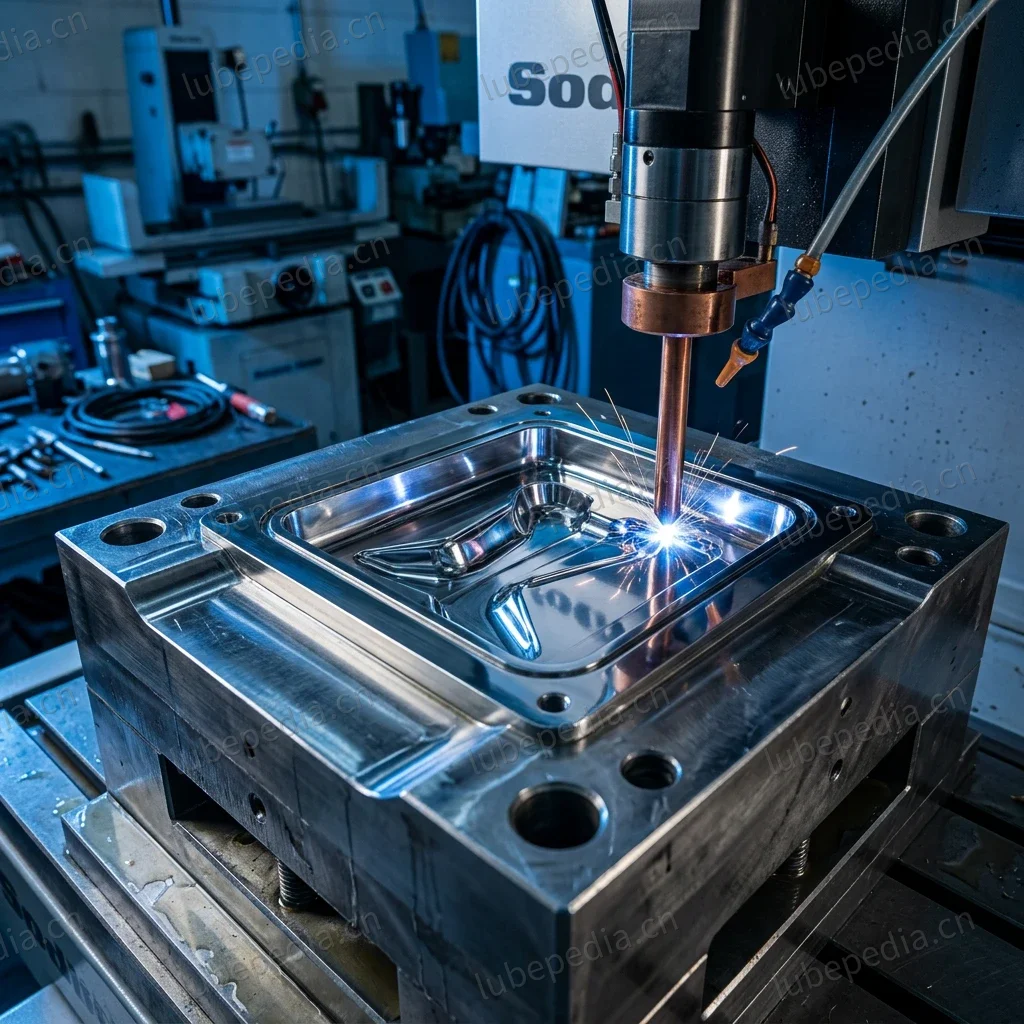
面向注塑模具、压铸模具、冲压模具、精密级进模的淬火钢硬态加工、石墨电极铣削、镜面电火花与型面抛光全流程,提供高极压低磨损切削液、低气味电火花油与防锈清洗方案,延长刀具寿命、保证型面精度、缩短模具交付周期。
行业痛点
- 淬火钢(HRC50-62)硬态车铣刀具磨损剧烈,单件换刀频次高,加工成本居高不下
- 石墨电极高速铣削粉尘大,常规切削液易粘屑、划伤型面,电极表面粗糙度难达标
- 电火花加工(EDM)油闪点低、气味刺鼻,车间环境恶劣,操作工投诉多
- 精密模具型面(Ra0.4 以下)抛光前清洗不净,残留油膜导致镀层/皮纹不良
- 模具存放期防锈要求高(出口模具海运 30-60 天),普通防锈油膜厚难清洗
方案要点
- 高极压全合成切削液 JS-880:活性硫+氯化石蜡替代体系,淬火钢硬态加工刀具寿命提升 35-50%
- 石墨专用低粘度半合成 JS-520:强冲洗力、低残留,石墨电极铣削粉尘快速沉降,型面 Ra 可达 0.8
- 低气味高闪点电火花油:闪点 ≥110°C、芳烃含量 <1%,车间几乎无异味,放电间隙稳定、电极损耗低
- 水基防锈型清洗剂:模具型面油膜一步洗净,不影响后续皮纹/镀层附着力
- 薄膜长效防锈油:气相+接触双重防锈,盐雾试验 ≥720 小时,膜厚 <1μm 易清洗,适配出口模具海运
行业背景
模具被称为「工业之母」,是汽车、电子、家电、包装等行业产品成形的核心工艺装备。中国模具产值常年居全球首位,长三角、珠三角聚集了大量精密模具企业。模具加工的典型特点是:材料硬度高(淬火钢 HRC50-62)、型面精度要求极高(Ra0.4 以下)、交付周期紧、单件价值大——一次加工失误可能报废整个模仁,成本动辄上万。
切削液/加工油在模具制造中直接影响刀具寿命、型面精度、放电稳定性和防锈寿命,选型不当会放大整条线的成本。
典型加工场景与选型
| 加工场景 | 材料与难点 | 推荐方案 | 关键指标 |
|---|---|---|---|
| 淬火钢硬态精铣 | SKD11/DC53 HRC60,刀具磨损极快 | JS-880 全合成极压切削液 | 刀具寿命 +35-50% |
| 石墨电极高速铣 | 粉尘大、易粘屑划伤型面 | JS-520 低粘度半合成 | 型面 Ra ≤0.8 |
| 电火花成型加工 | 油气味大、电极损耗高 | 低气味高闪点电火花油 | 闪点 ≥110°C、芳烃 <1% |
| 型面精磨/抛光 | Ra0.4 以下、不可划伤 | JS-520 + 纸带过滤 | Ra 稳定达标 |
| 模具存放/出口海运 | 防锈期 30-60 天 | 薄膜长效防锈油 | 盐雾 ≥720h、膜厚 <1μm |
可量化价值
- 刀具成本:淬火钢硬态铣削刀具寿命延长 35-50%,单套模具刀具消耗降 20-30%
- 型面合格率:石墨电极型面 Ra 一次合格率从 85% 提至 96% 以上
- 车间环境:电火花油气味投诉降 90%,挥发性有机物(VOC)达标
- 出口合格率:防锈油膜薄易清洗,出口模具开模清洗工时减半
三阶段服务路径
- 试用领样:提供 5-10L 免费样品 + 选型建议书,在您典型淬火钢/石墨工序实测刀具寿命与型面粗糙度
- 评估对接:专人与您工艺工程师对接,出具对比报告(现有液 vs 旌思恩),协助优化浓度与供液参数
- 长期合作:稳定供货 + 定期回访液槽管理(浓度/pH/菌落数),签订年度框架协议
为什么选旌思恩
旌思恩深耕工业切削液 15 年,服务华东、华南数百家模具企业,熟悉注塑模、压铸模、级进模全流程工艺。我们的产品线覆盖硬态铣削、石墨加工、电火花、防锈清洗全链条,可一站式配套,避免多品牌混用导致的兼容性问题。
> 需要针对您模具厂的典型工序做选型建议?欢迎留言或拨打技术热线,24 小时内安排专人对接。
>


