| 行业 | 航空航天 |
|---|---|
| 材料 | TC4钛合金(Ti-6Al-4V) |
| 设备 | 五轴加工中心 |
| 刀具 | 细晶粒硬质合金铣刀 |
问题描述
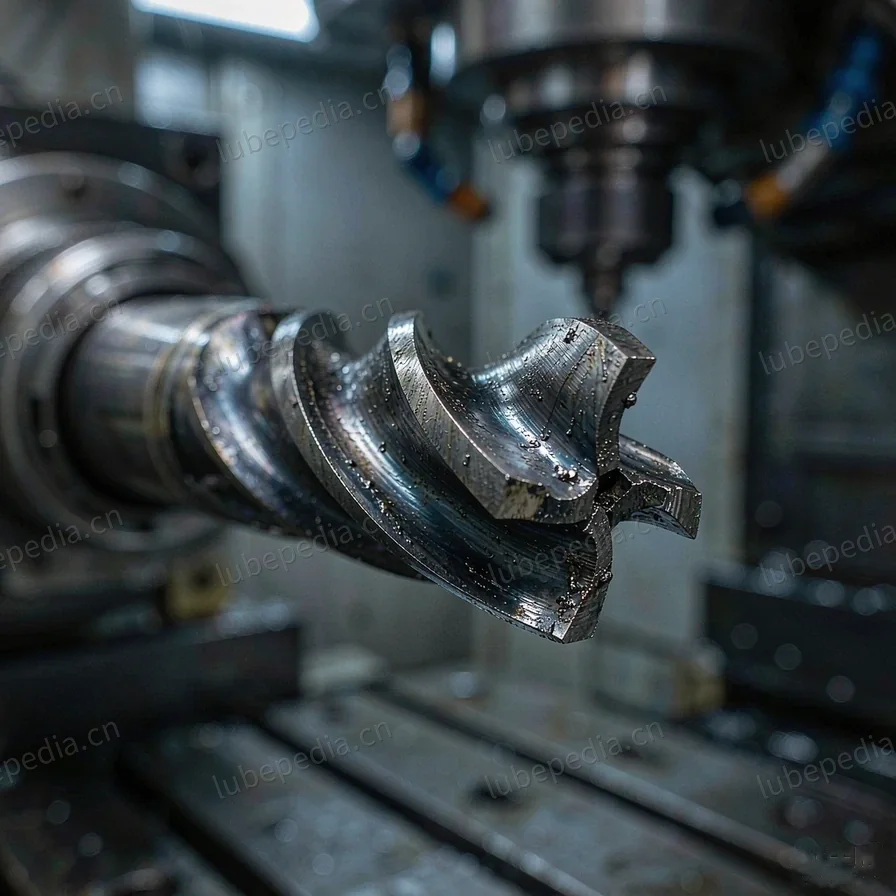
某航空零部件厂加工TC4钛合金叶片,硬质合金铣刀平均寿命仅5件(刀尖即崩刃),刀具成本占加工成本的35%,严重侵蚀利润。
原因分析
钛合金导热极差(仅为钢的1/5),切削温度集中在刀尖,加之车间使用普通半合成切削液(含氯),氯在高温下与钛反应加速刀具磨损。供液方式为浇注式,压力不足。
| 行业 | 航空航天 |
|---|---|
| 材料 | TC4钛合金(Ti-6Al-4V) |
| 设备 | 五轴加工中心 |
| 刀具 | 细晶粒硬质合金铣刀 |
某航空零部件厂加工TC4钛合金叶片,硬质合金铣刀平均寿命仅5件(刀尖即崩刃),刀具成本占加工成本的35%,严重侵蚀利润。
钛合金导热极差(仅为钢的1/5),切削温度集中在刀尖,加之车间使用普通半合成切削液(含氯),氯在高温下与钛反应加速刀具磨损。供液方式为浇注式,压力不足。
